

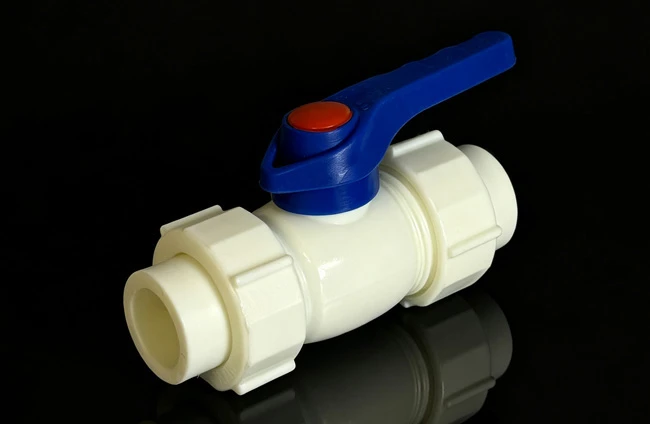
Gracias a su ventaja de no-reemplazar-tuberías, la válvula de bola de doble unión PPR se ha convertido en un componente estándar de encendido-en sistemas de agua residenciales y de ingeniería. Sin embargo, una instalación no-estándar y pruebas de presión inadecuadas a menudo provocan fugas en las juntas, daños en el núcleo de la válvula y fallas en el interruptor, lo que acorta la vida útil de la válvula. Sólo siguiendo los procedimientos estándar y los requisitos de aceptación se puede lograr plenamente la conveniencia y confiabilidad del sellado de la estructura de doble unión.

I. Preparación e inspección previas a la instalación
1. Especificaciones e inspección visual
Verifique que el diámetro nominal y la presión nominal coincidan con la tubería; verifique que el cuerpo de la válvula y las tuercas de unión no tengan grietas ni deformaciones, que la manija funcione sin pegarse y que los componentes de sellado estén completamente asentados y al ras en sus ranuras.
2. Preparación de tuberías y herramientas
Limpie la arena, la arena y los residuos dentro de la tubería para evitar que entren impurezas en el cuerpo de la válvula y rajen la cara de sellado del núcleo de la válvula. Prepare una herramienta de fusión, un cortatubos y una llave ajustable con las especificaciones correspondientes y calibre la herramienta de fusión al rango estándar de 260 grados ± 10 grados.
3. Confirmación de la posición de instalación
Prioriza una ubicación de fácil acceso y cómoda para su posterior mantenimiento, con el tirador instalado en horizontal por defecto. Evite áreas propensas a agua estancada, luz solar directa e impactos fuertes, y deje un espacio libre adecuado para el montaje y desmontaje de las tuercas.
II. Procedimiento de instalación estándar
1. Conexión previa-del socket Fusion
Deslice las tuercas de unión y el casquillo de PPR en la tubería en secuencia, complete la fusión entre el casquillo y la tubería de acuerdo con el procedimiento estándar, asegúrese de que la profundidad de inserción no sea menor que la profundidad mínima del casquillo especificada para el diámetro de tubería correspondiente y deje que se enfríe sin ser molestado hasta que esté completamente fraguado. No gire a la fuerza el tubo durante el enfriamiento.
2. Conjunto del cuerpo de la válvula
Limpie las caras de sellado en ambos extremos del cuerpo de la válvula y confirme que los anillos de sellado estén asentados sin desplazamiento. Alinee el cuerpo de la válvula con los casquillos de ambos lados y apriete las tuercas de unión en ambos extremos de manera uniforme y alternada para evitar tensiones desiguales que podrían agrietar el cuerpo.
3. Prueba previa-de función de interruptor
Opere la manija de 3 a 5 veces después del ensamblaje, haciendo circular el núcleo de la válvula entre las posiciones completamente abierta y completamente cerrada sin probar el estado medio-abierto, para confirmar un funcionamiento suave y una parada clara de 90 grados sin atascos ni aflojamientos. Después de la prueba, deje el núcleo de la válvula en la posición completamente abierta antes de proceder a la prueba de presión del sistema.
III. Prueba de presión de agua y especificación de aceptación
1. Prueba de presión de válvula individual
La válvula individual ya pasó la prueba de resistencia de la carcasa en fábrica de acuerdo con GB/T 13927, con el núcleo de la válvula en una posición parcialmente abierta y la presión de prueba establecida en 1,1 veces la presión nominal.
2. Estándar de prueba de presión de las tuberías del sistema
Para tuberías de agua fría, la presión de prueba es 1,5 veces la presión de trabajo y no menos de 0,6 MPa; para tuberías de agua caliente, es 1,5 veces la presión de trabajo y no menos de 1,0 MPa. La presión de prueba no debe exceder 1,5 veces la presión nominal de la válvula y está estrictamente prohibida la presurización forzada con la válvula cerrada.
3. Requisito de posición del núcleo de la válvula
Durante la prueba de presión del sistema, el núcleo de la válvula de bola de doble unión PPR debe colocarse en la posición completamente abierta para garantizar un flujo continuo de agua a través de la tubería y evitar la acumulación de presión localizada que podría dañar los componentes de sellado.
4. Criterios de aceptación y estabilización de presión
Después de aumentar la presión al nivel especificado, estabilícela durante 30 minutos con una caída de presión que no exceda 0,05 MPa. Al mismo tiempo, verifique que las juntas de unión, el área del vástago de la válvula y la superficie del cuerpo de la válvula no presenten fugas ni deformaciones. Pasar ambos criterios constituye una prueba calificada.
5. Tratamiento posterior-a la prueba
Después de una prueba calificada, libere lentamente la presión residual de la tubería y enjuáguela con agua; enjuague una vez más después de realizar la prueba para confirmar que no quedan restos. Para trabajos ocultos, conserve los registros de las pruebas de presión y la documentación fotográfica, y solo continúe con la construcción posterior, como el sellado de ranuras o la instalación del techo, después de confirmar que todo está en orden.
IV. Problemas comunes de instalación y prevención
1. Fuga en la unión conjunta
Generalmente causado por una fuerza de apriete desigual en las tuercas o por el desplazamiento de los componentes de sellado. Prevención: apriete las tuercas de manera uniforme y alternada, verifique que los anillos de sellado estén al ras en sus asientos antes de la instalación y no utilice componentes de sellado deformados o envejecidos.
2. Fusión incompleta de la articulación del encaje
Generalmente causado por un tiempo de calentamiento insuficiente o temperaturas demasiado bajas. Prevención: controlar estrictamente la temperatura y duración de la fusión; cuando trabaje por debajo de 5 grados, ajuste de acuerdo con la tarjeta de proceso del fabricante del material y aumente la configuración de la herramienta de fusión cuando sea necesario.
3. Agrietamiento del cuerpo de la válvula
Generalmente causado por una fuerza excesiva-unilateral o por corregir a la fuerza el ángulo de la tubería. Prevención: nunca utilice una barra tramposa para apretar demasiado las tuercas; Si la tubería está desalineada, ajuste primero la posición de la tubería y no fuerce el cuerpo de la válvula para alinearlo.
4. Obstrucción del núcleo de la válvula por desechos
Generalmente se debe a que no se limpian o enjuagan las tuberías después de la prueba. Prevención: enjuague el interior de la tubería con agua antes de la instalación y, después de realizar la prueba de presión, abra la válvula completamente para lavar la tubería una vez más antes de su puesta oficialmente en servicio.


